
Blog / Fabrication additive
Fabrication additive · Métal · Pour ingénieurs, bureaux d’études, ateliers
Impression 3D métal par extrusion (MEX) : filament chargé, déliantage et frittage
L’impression 3D métal « façon FDM » dépose un filament chargé de poudre métallique, puis la pièce passe au four. Principe, limites, comparaison avec la fusion laser et la projection de liant, machines et ordres de prix : l’essentiel avant d’investir.
En bref
- La norme appelle cette technologie extrusion de matière (MEX) : une buse dépose un filament chargé de poudre métallique, comme en FDM.
- La pièce imprimée est fragile et 16 à 20 % plus grande que la pièce finale : on retire son liant (déliantage), puis on la cuit au four où la poudre se soude (frittage).
- Pas de poudre libre à manipuler comme en fusion laser (LPBF), un investissement souvent plus bas, des supports faciles à retirer ; en échange, environ 4 % de porosité et une précision moindre. Une bonne option pour prototypes, outillages et petites séries, pas pour tout.
1
Comment ça marche ?
La norme ISO/ASTM 52900 (édition 2021) classe tous les procédés de fabrication additive en 7 catégories. Cette technologie relève de l’extrusion de matière (MEX, material extrusion), la famille du FDM. Pour le métal, la littérature technique parle de MEX/M (extrusion de matière de métaux), aussi appelée metal FFF ou metal FDM. BMD (bound metal deposition) est le nom commercial de Desktop Metal et ADAM (atomic diffusion additive manufacturing) celui de Markforged.
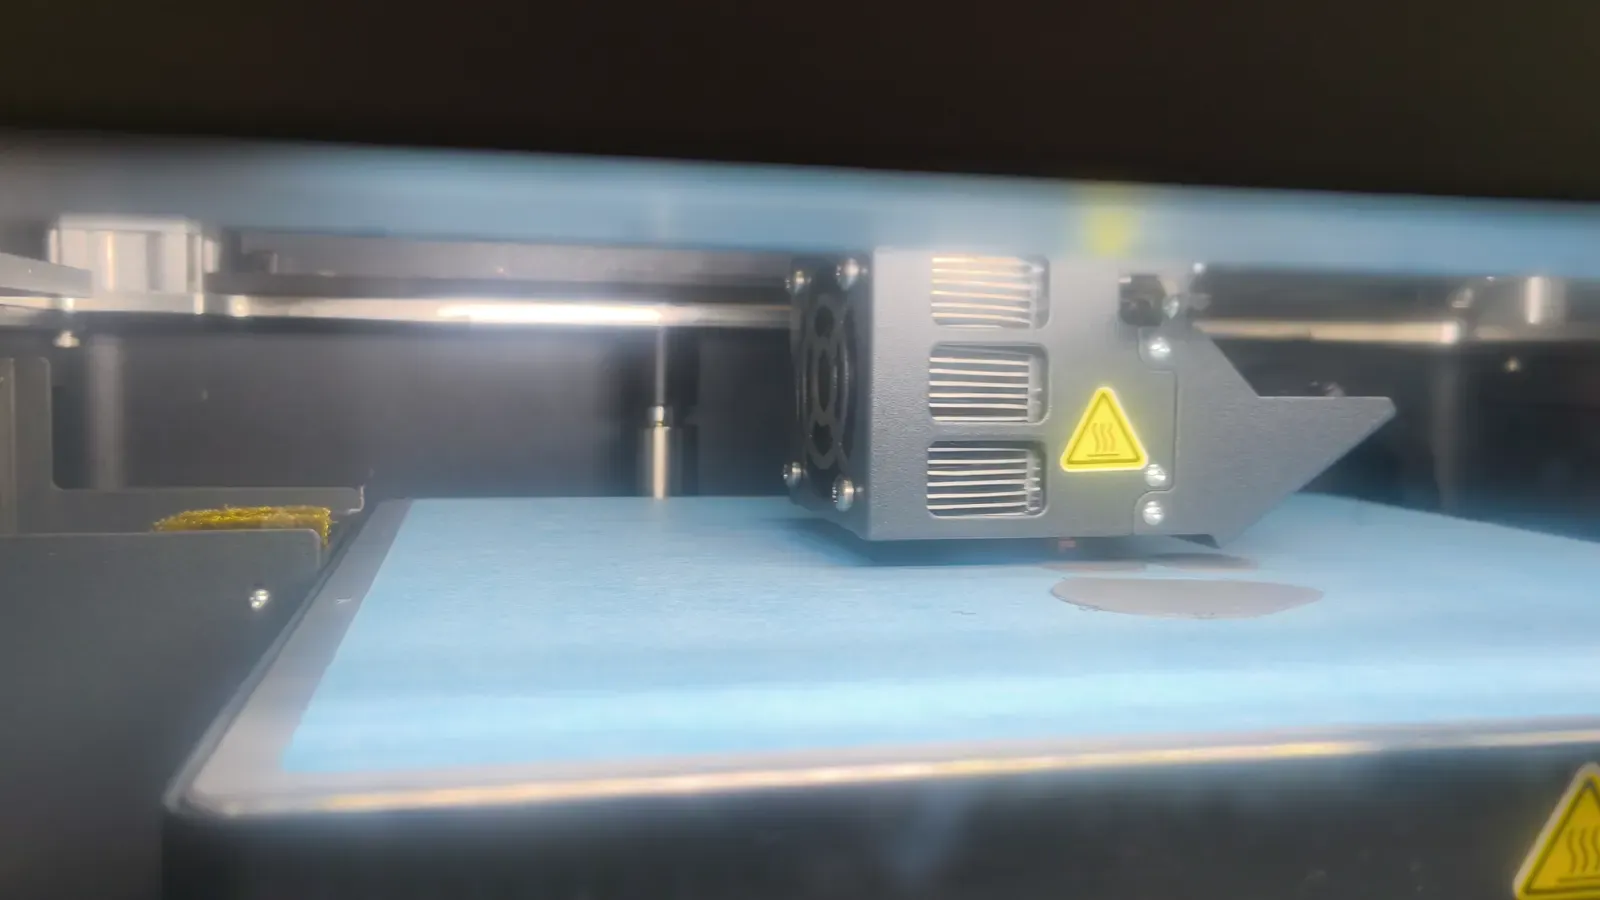
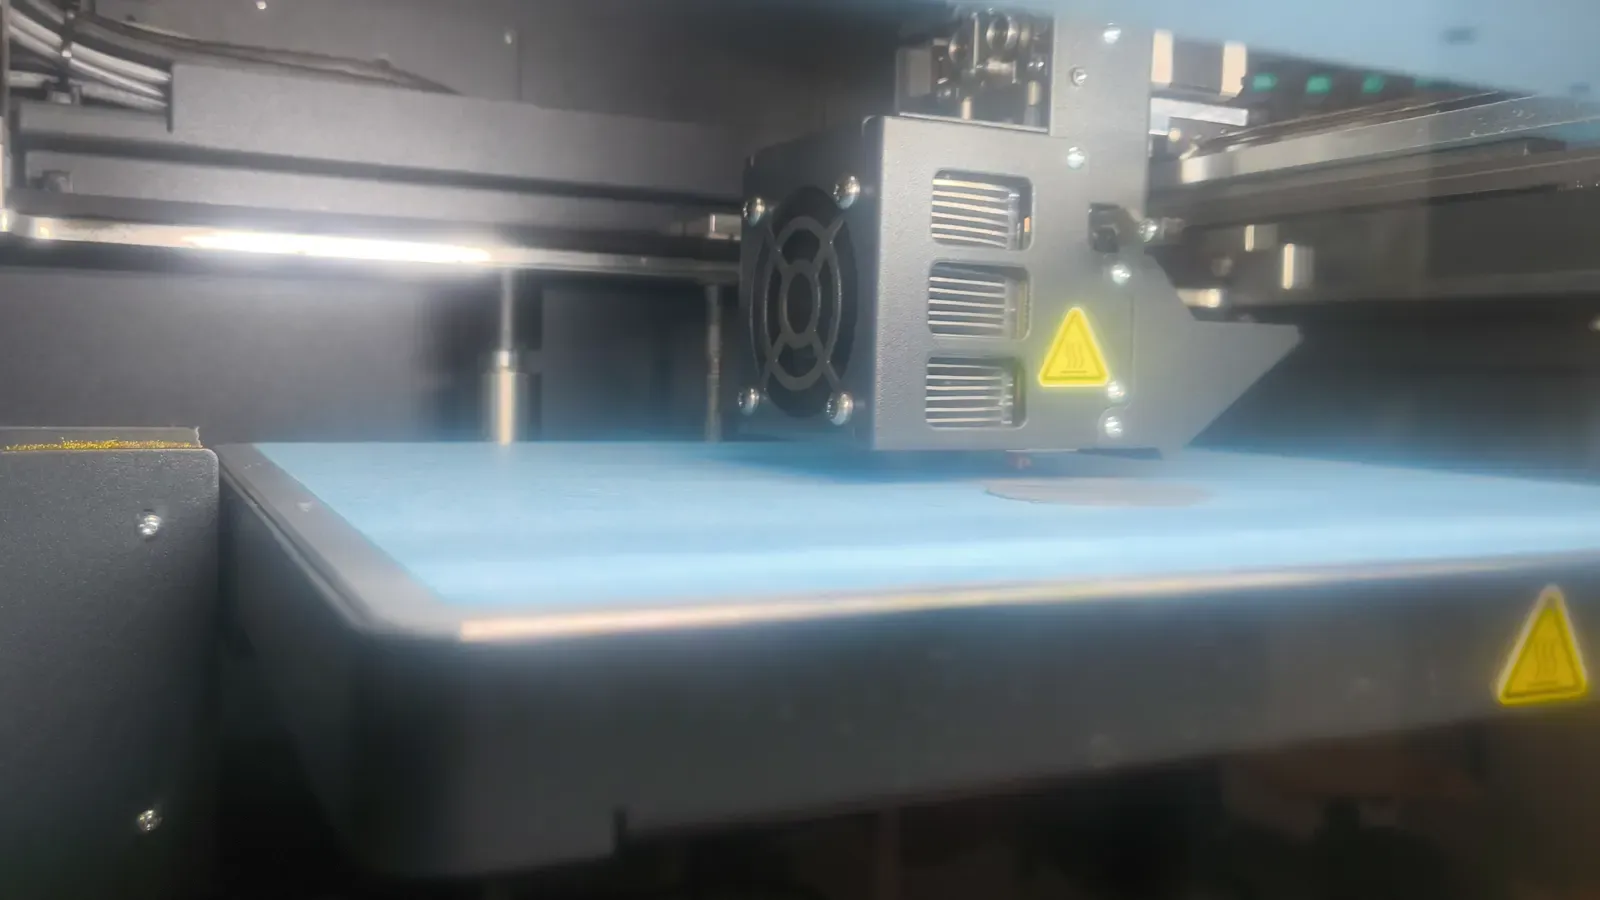
Le principe est celui d’une imprimante FDM classique : une buse chauffée dépose un filament couche par couche. La différence est dans la matière première (feedstock) : de la poudre métallique (acier inoxydable 316L, 17-4PH…) liée par des polymères, comme dans le moulage par injection de métal (MIM).
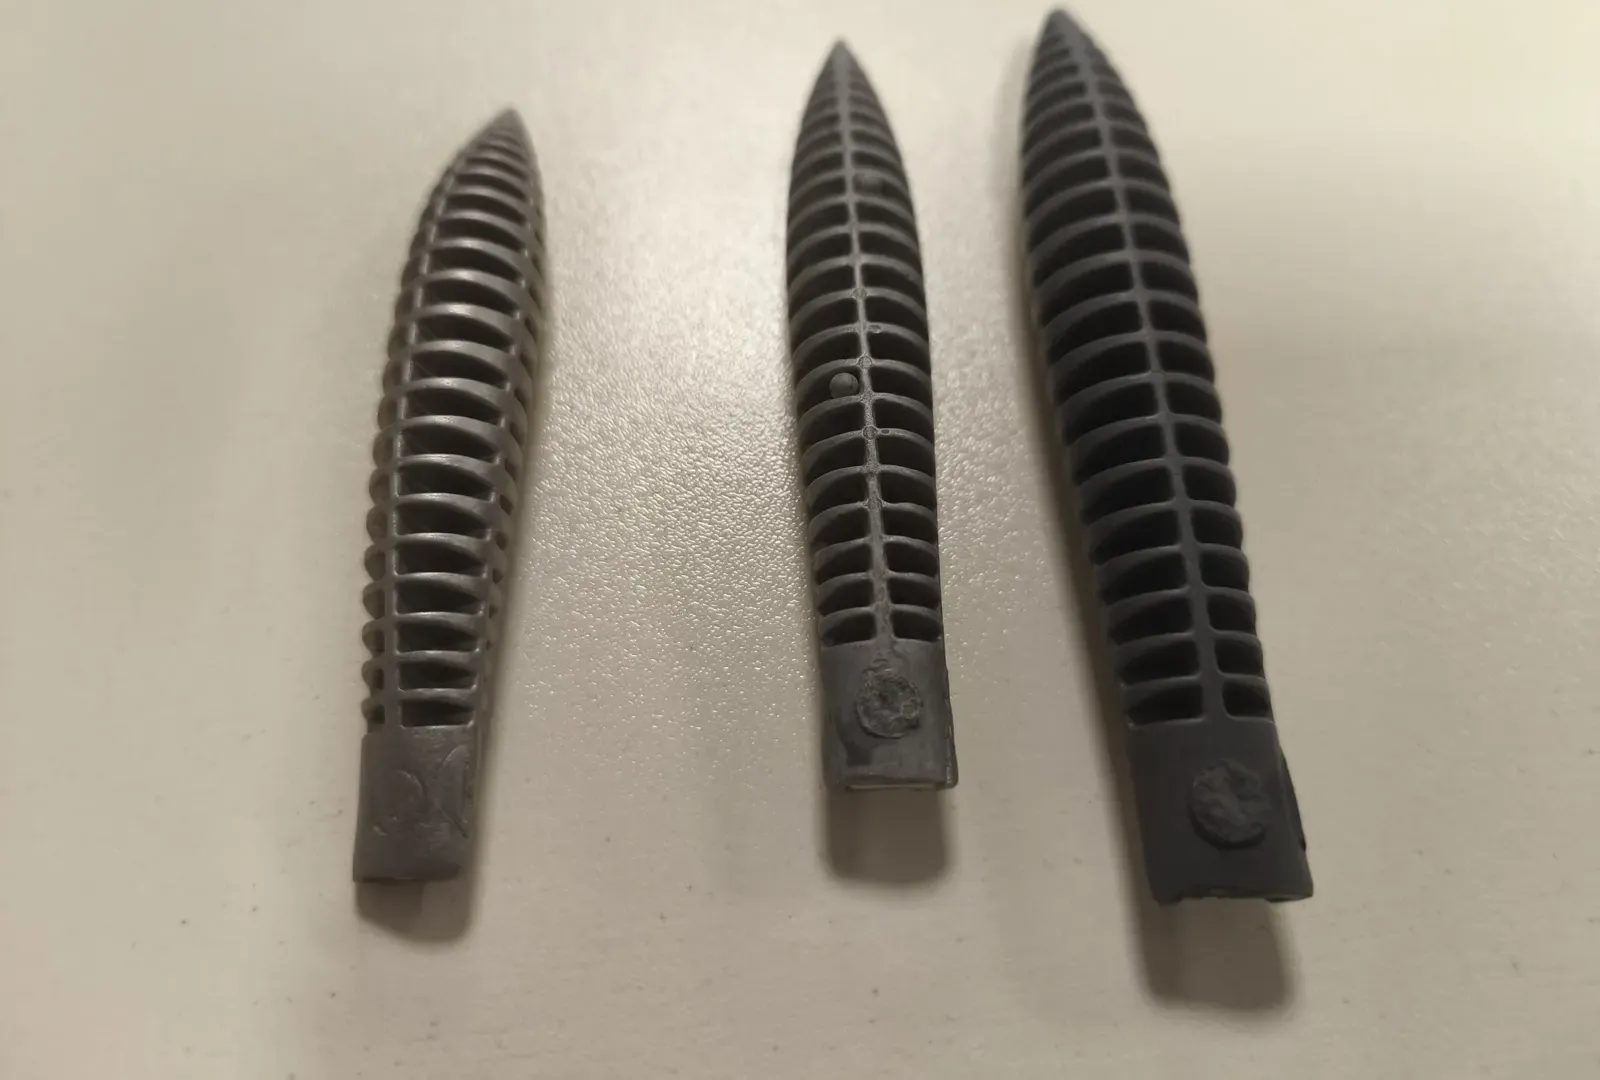
La pièce qui sort de l’imprimante s’appelle une pièce crue : elle ressemble à du plastique, elle est fragile, et elle est environ 20 % plus grande que la pièce finale. Le logiciel agrandit volontairement le modèle pour compenser le retrait qui viendra au four (BASF annonce 16 % en X et Y, 20 % en Z pour son filament 316L).
2
Que se passe-t-il pendant le déliantage et le frittage ?
Déliantage. On retire d’abord le liant : bain de solvant chez Markforged, procédé catalytique (gaz d’acide nitrique sous azote) pour le filament BASF Ultrafuse 316L. La pièce devient une pièce brune, encore plus fragile : de la poudre tenue par ce qui reste de liant. C’est l’étape « chimique » de la chaîne, la seule qui demande des précautions particulières.
Frittage. La pièce brune est ensuite cuite dans un four sous atmosphère contrôlée, à une température proche de la fusion mais en dessous. Les grains de poudre se soudent entre eux, la pièce rétrécit et se densifie. Les fours courants utilisent surtout de l’argon, parfois de l’hydrogène.
3
Pourquoi des supports en céramique ?
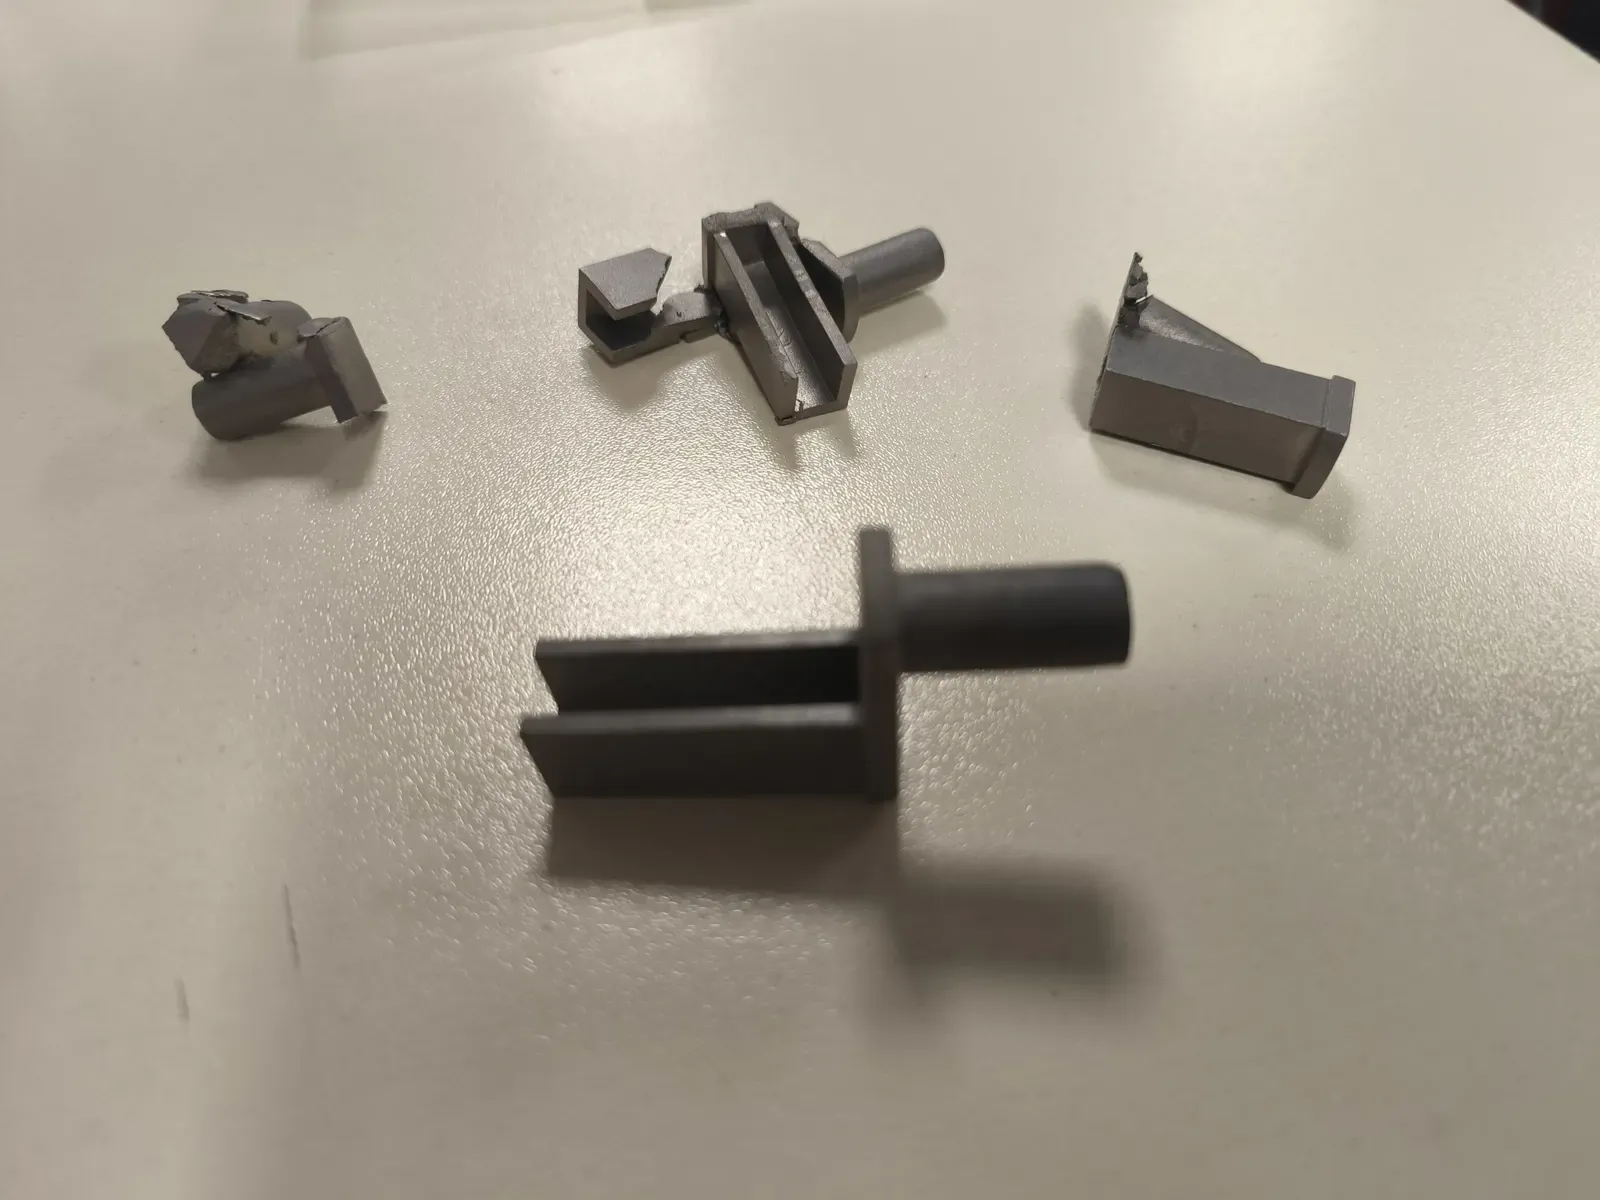
Avec une seconde buse, la machine dépose entre la pièce et ses supports une fine couche de céramique (Markforged). Au frittage, la céramique ne se soude pas : elle redevient poudre. Les supports se détachent alors avec un effort mécanique léger. En fusion laser, les supports sont dans le même métal que la pièce : il faut les couper, les usiner, les meuler.
4
Quels sont les avantages ?
- Pas de poudre libre. On manipule des bobines ou des joncs, comme en FDM. Les contraintes de sécurité liées à la poudre métallique (inhalation, tamisage, stockage, recyclage) disparaissent de l’étape d’impression.
- Un investissement souvent plus bas. Selon metal-am.com (estimations publiées en 2018), une machine d’impression seule se situe autour de 60 000 à 100 000 € et l’heure machine autour de 5 à 8 €, contre environ 500 000 € et 30 à 40 €/h pour une machine laser double faisceau. Ce sont des ordres de grandeur : les prix varient fortement selon le constructeur, la configuration et la date, et le lavage et le four de frittage s’ajoutent (voir la partie 7). Pour comparer avec la sous-traitance, utilisez notre calculateur de coût d’une pièce et lisez l’article acheter ou sous-traiter ?.
- Un coût de pièce contenu. De l’ordre de 0,5 à 2,5 €/cm³ en acier inoxydable, contre 1 à 3 €/cm³ en laser (metal-am.com, estimation de 2018, ordre de grandeur).
- Des supports faciles à retirer grâce à l’interface céramique.
- Des matières d’atelier : inox 316L et 17-4PH.
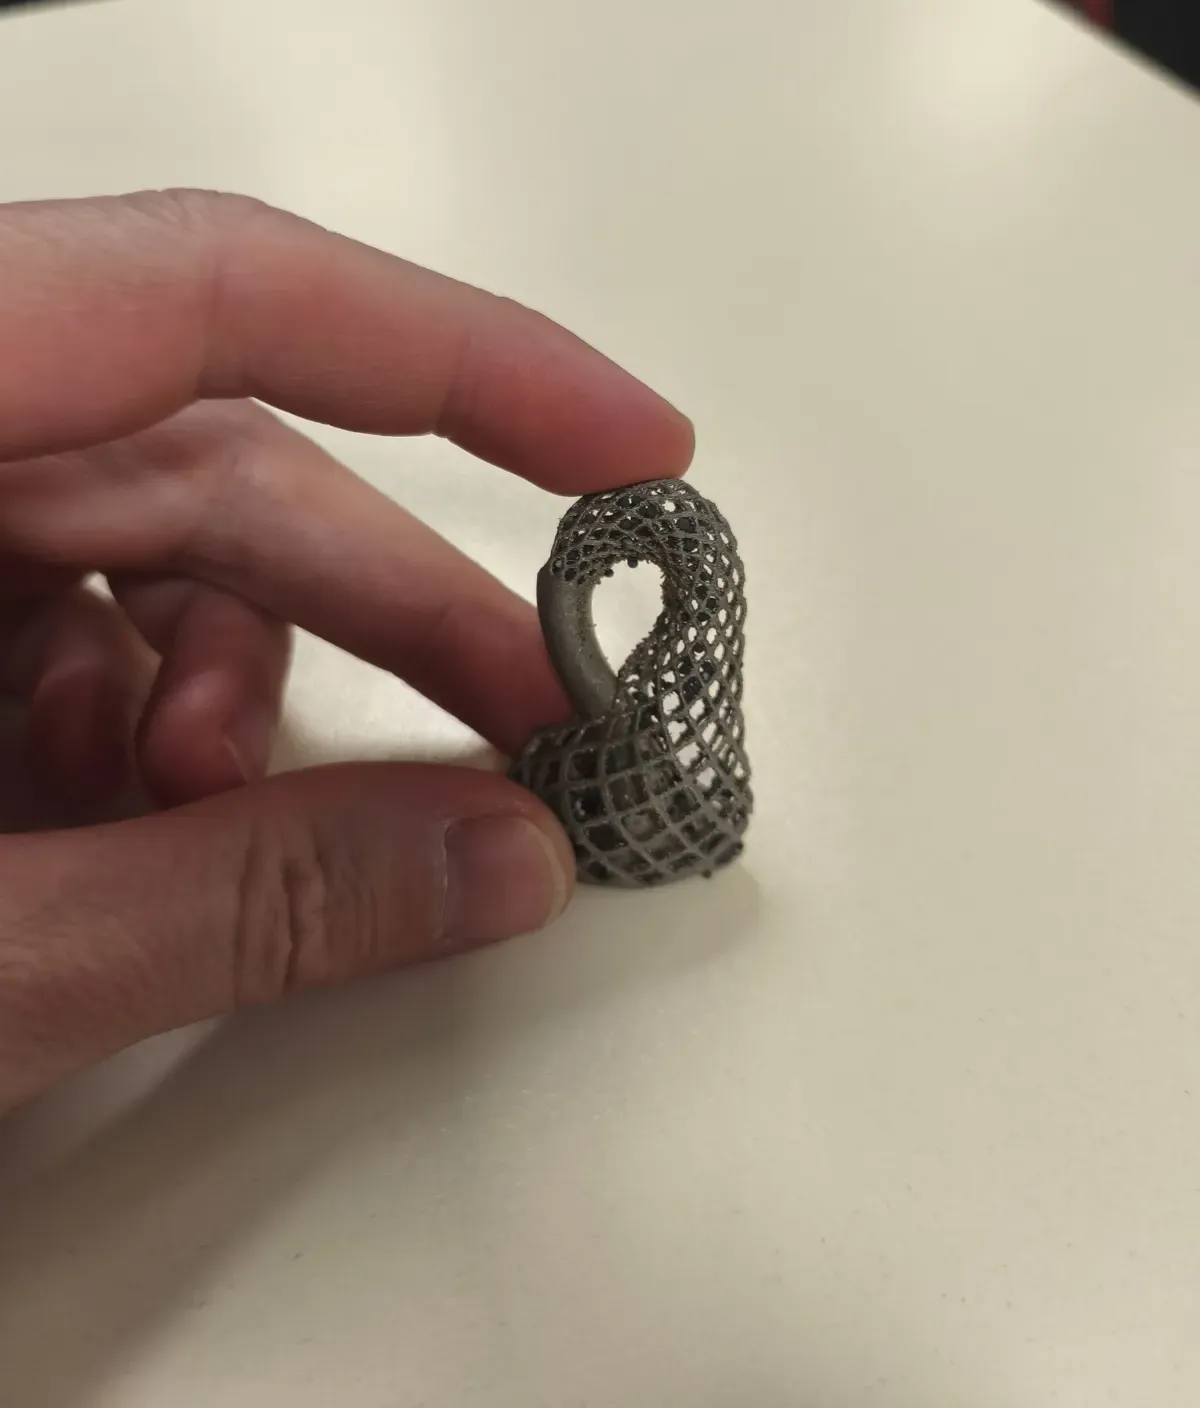
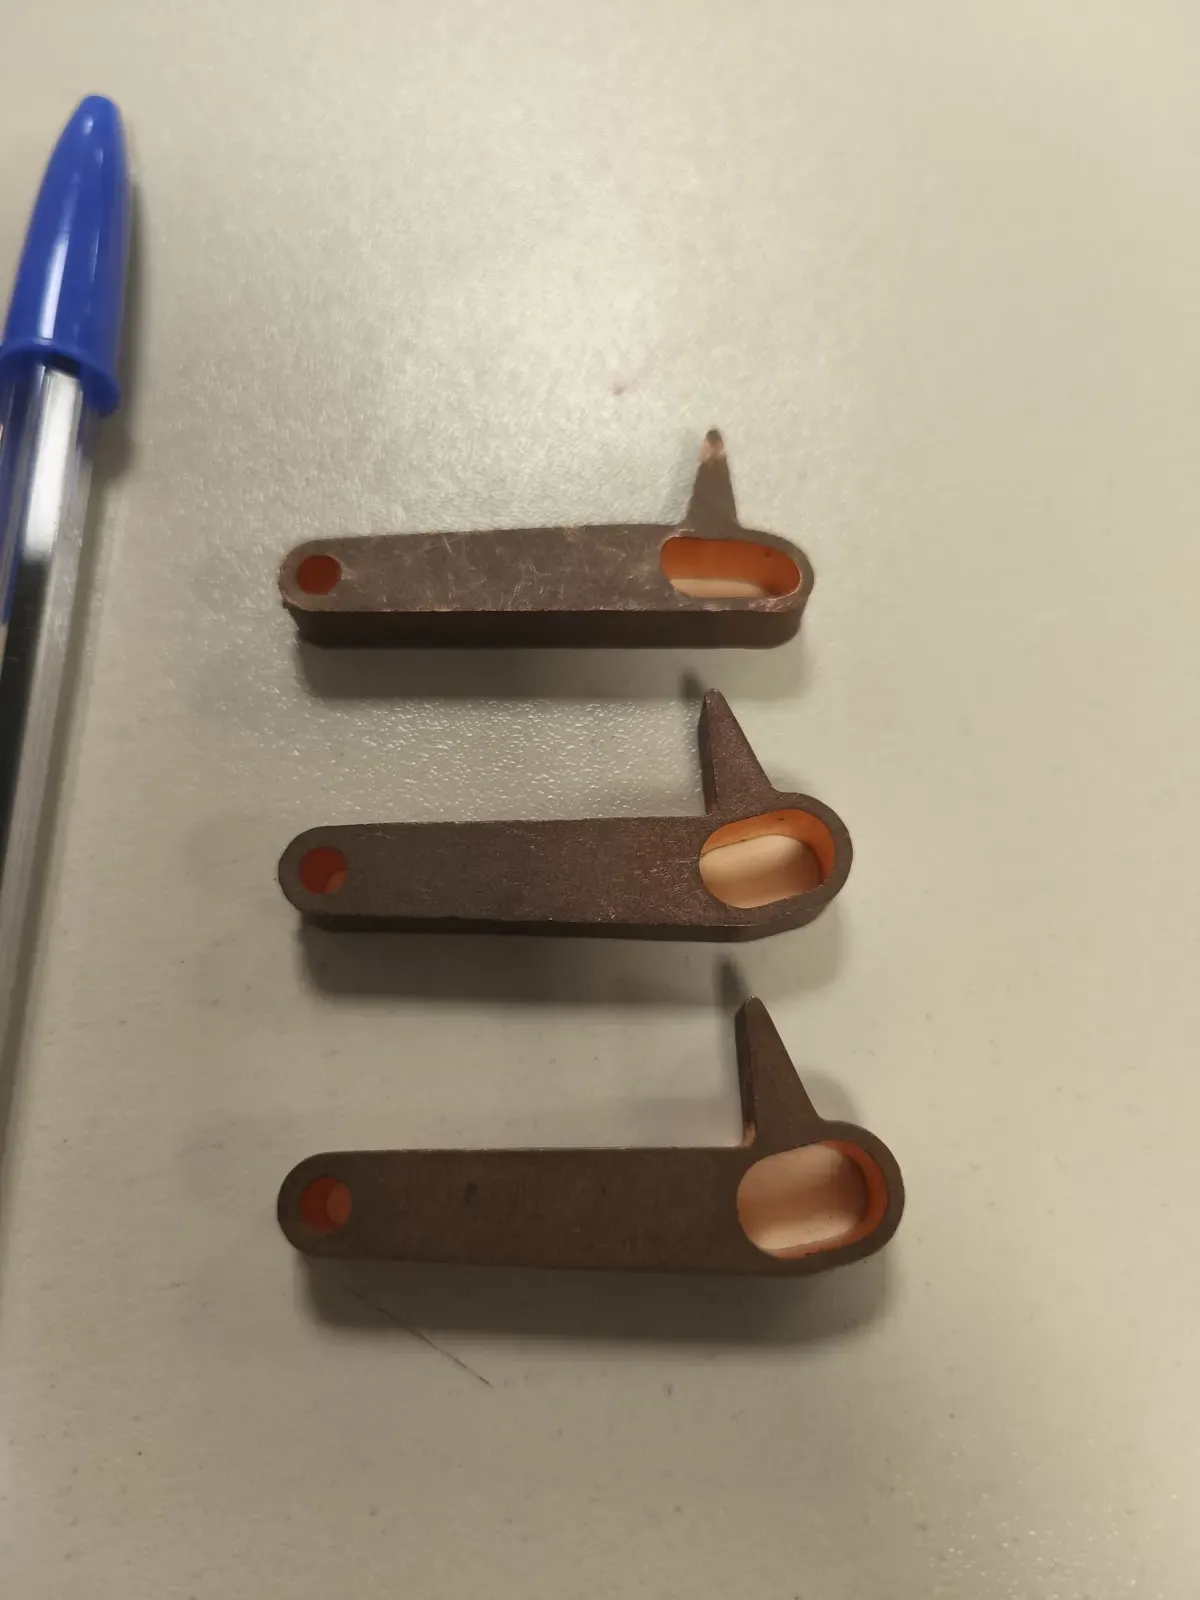
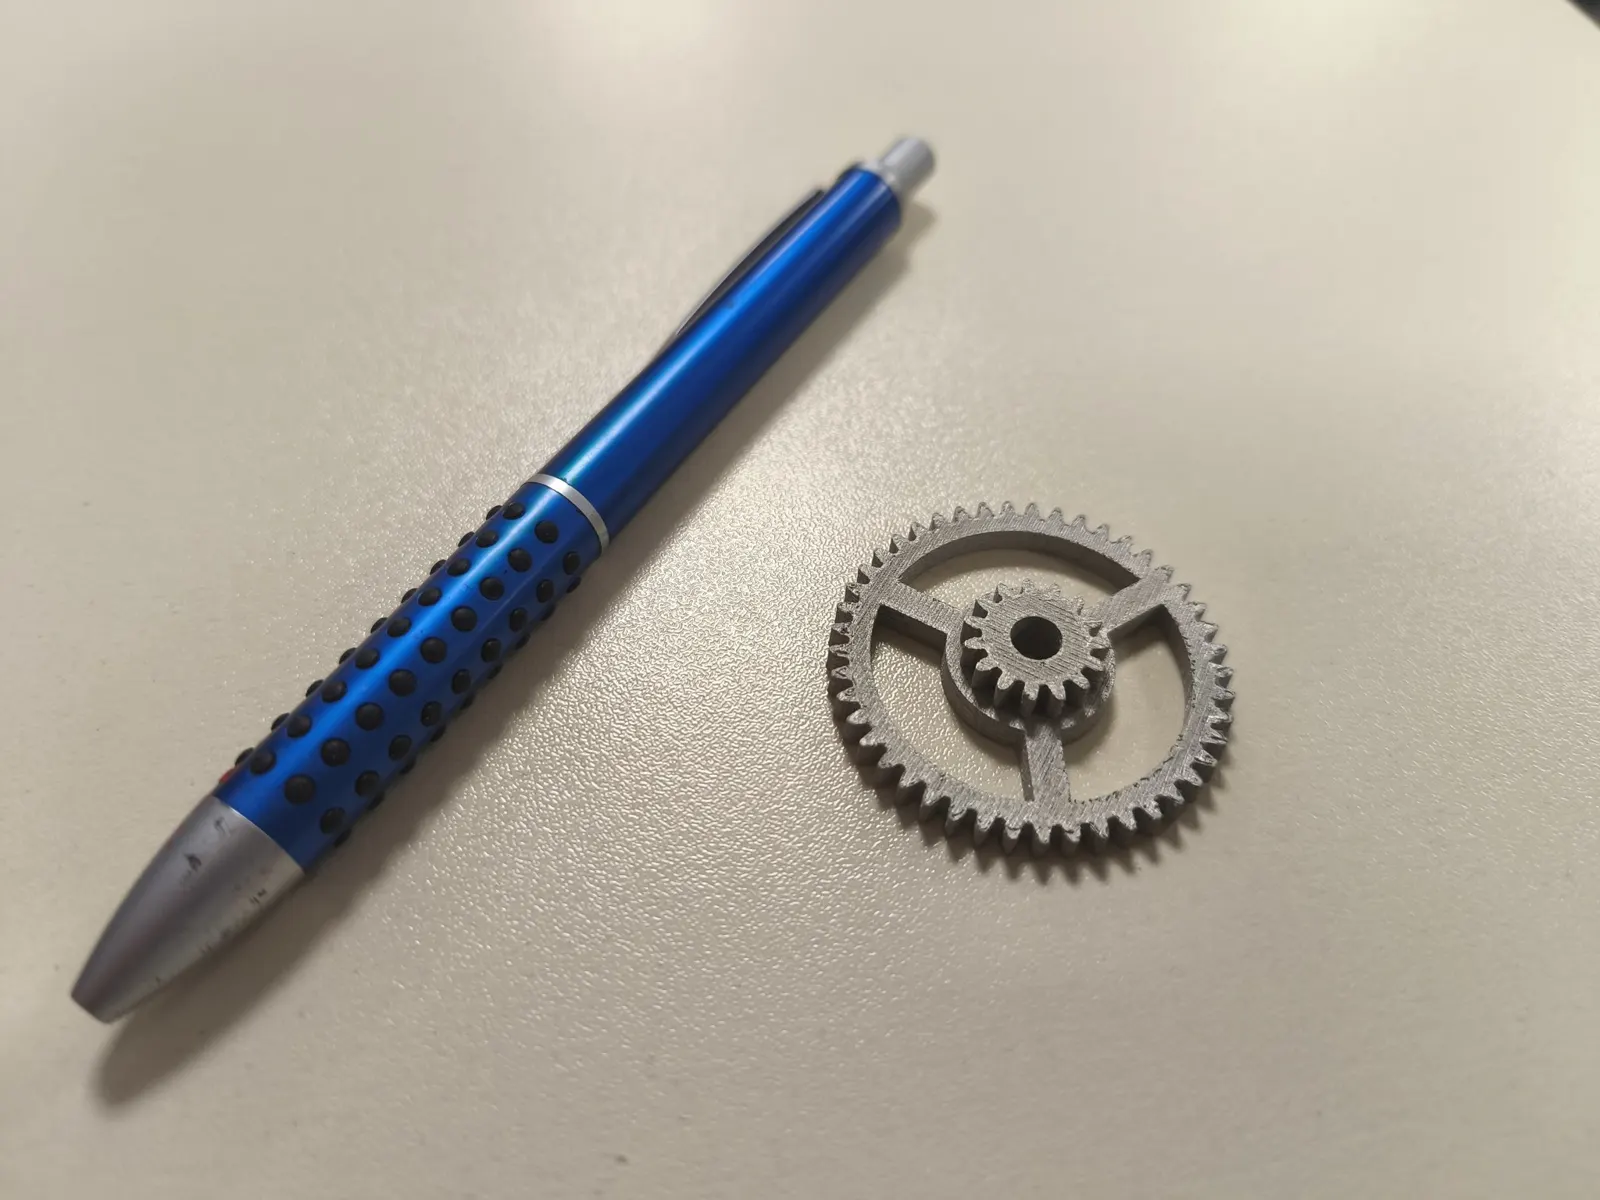
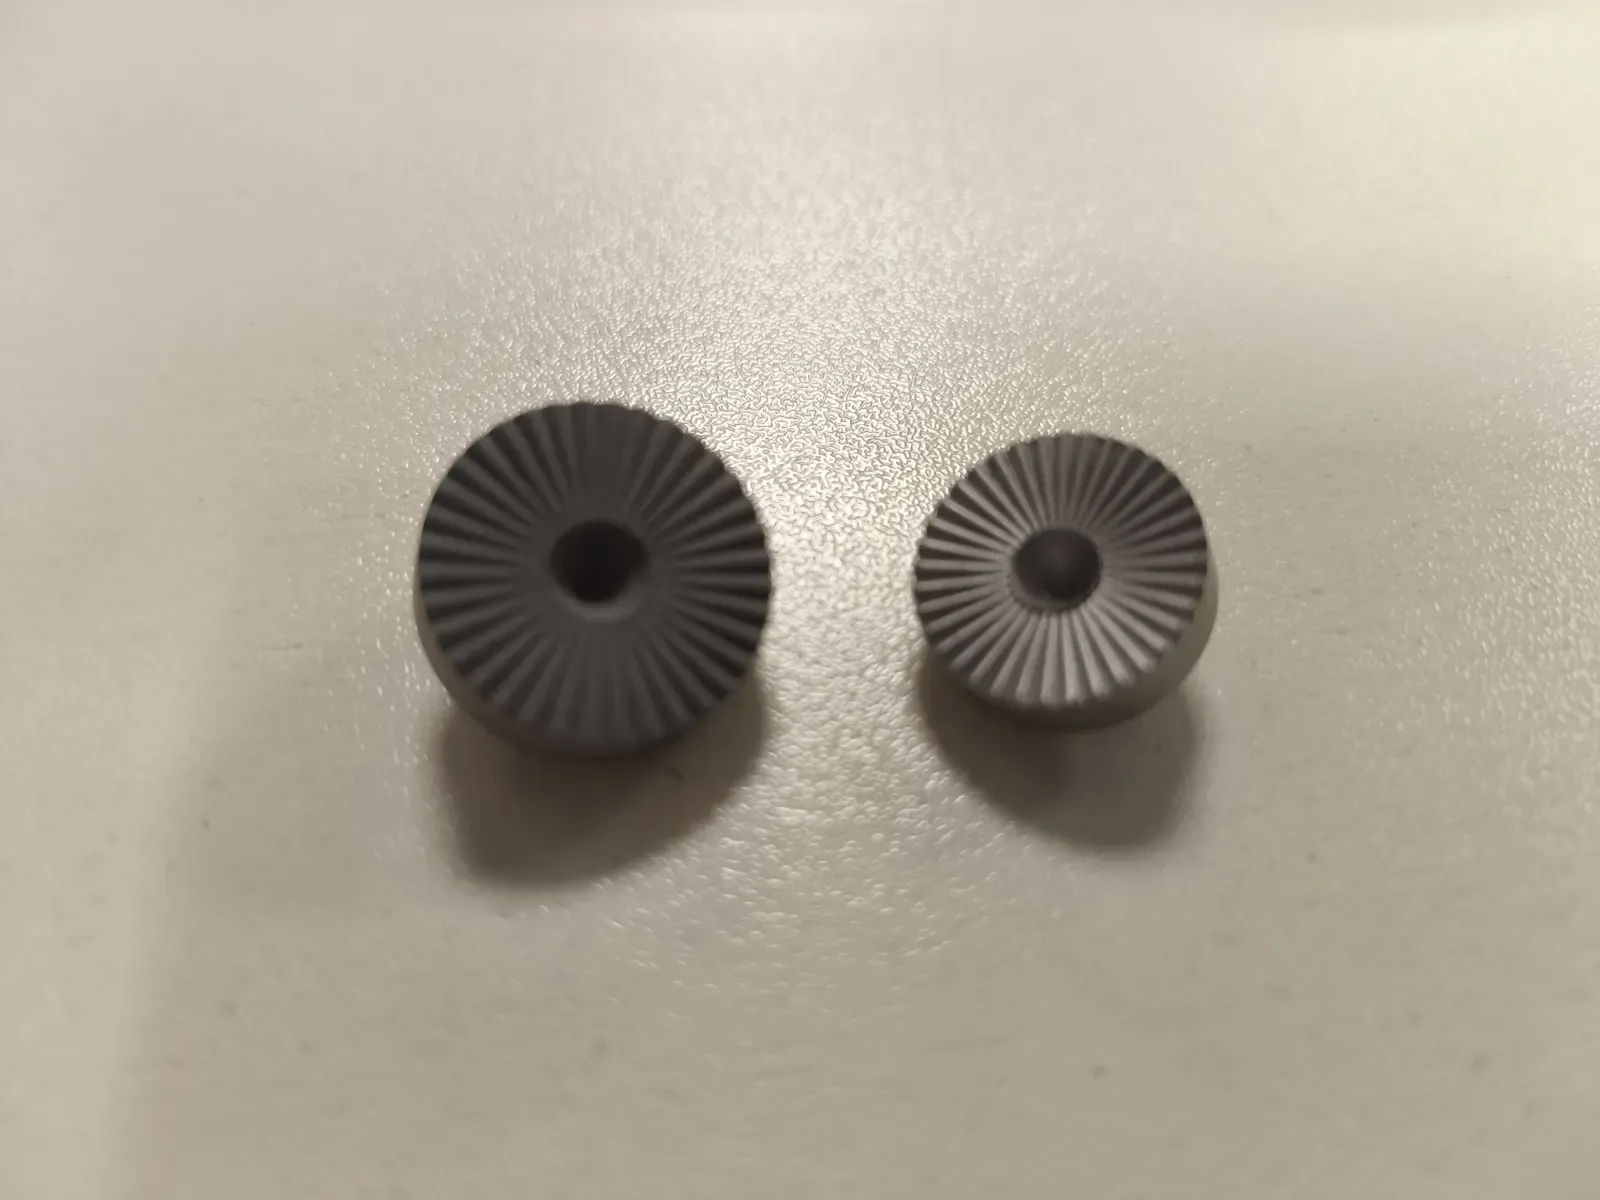
Des pièces métal vues de près
5
Quelles sont les limites ?
- Porosité. Les pièces frittées atteignent environ 96 % de densité (96,4 % sur fiche Markforged pour du 17-4PH ; 96,4 à 96,7 % mesuré par une étude indépendante de Liverpool John Moores), soit 3 à 4 % de vides. C’est dans la fourchette du MIM (95,5 % en référence).
- Précision et état de surface. Rugosité de l’ordre de 7 µm Ra à la sortie du four, descendue à 0,5 µm par usinage. Le retrait demande souvent plusieurs essais pour une géométrie complexe.
- Taille et épaisseur. Le déliantage limite les parois à quelques millimètres et les pièces à quelques dizaines de millimètres (metal-am.com).
- Orientation. La résistance varie selon l’axe d’impression.
- Ultra-vide, étanchéité, fatigue. La porosité pose question ; voir la compression isostatique à chaud ci-dessous.
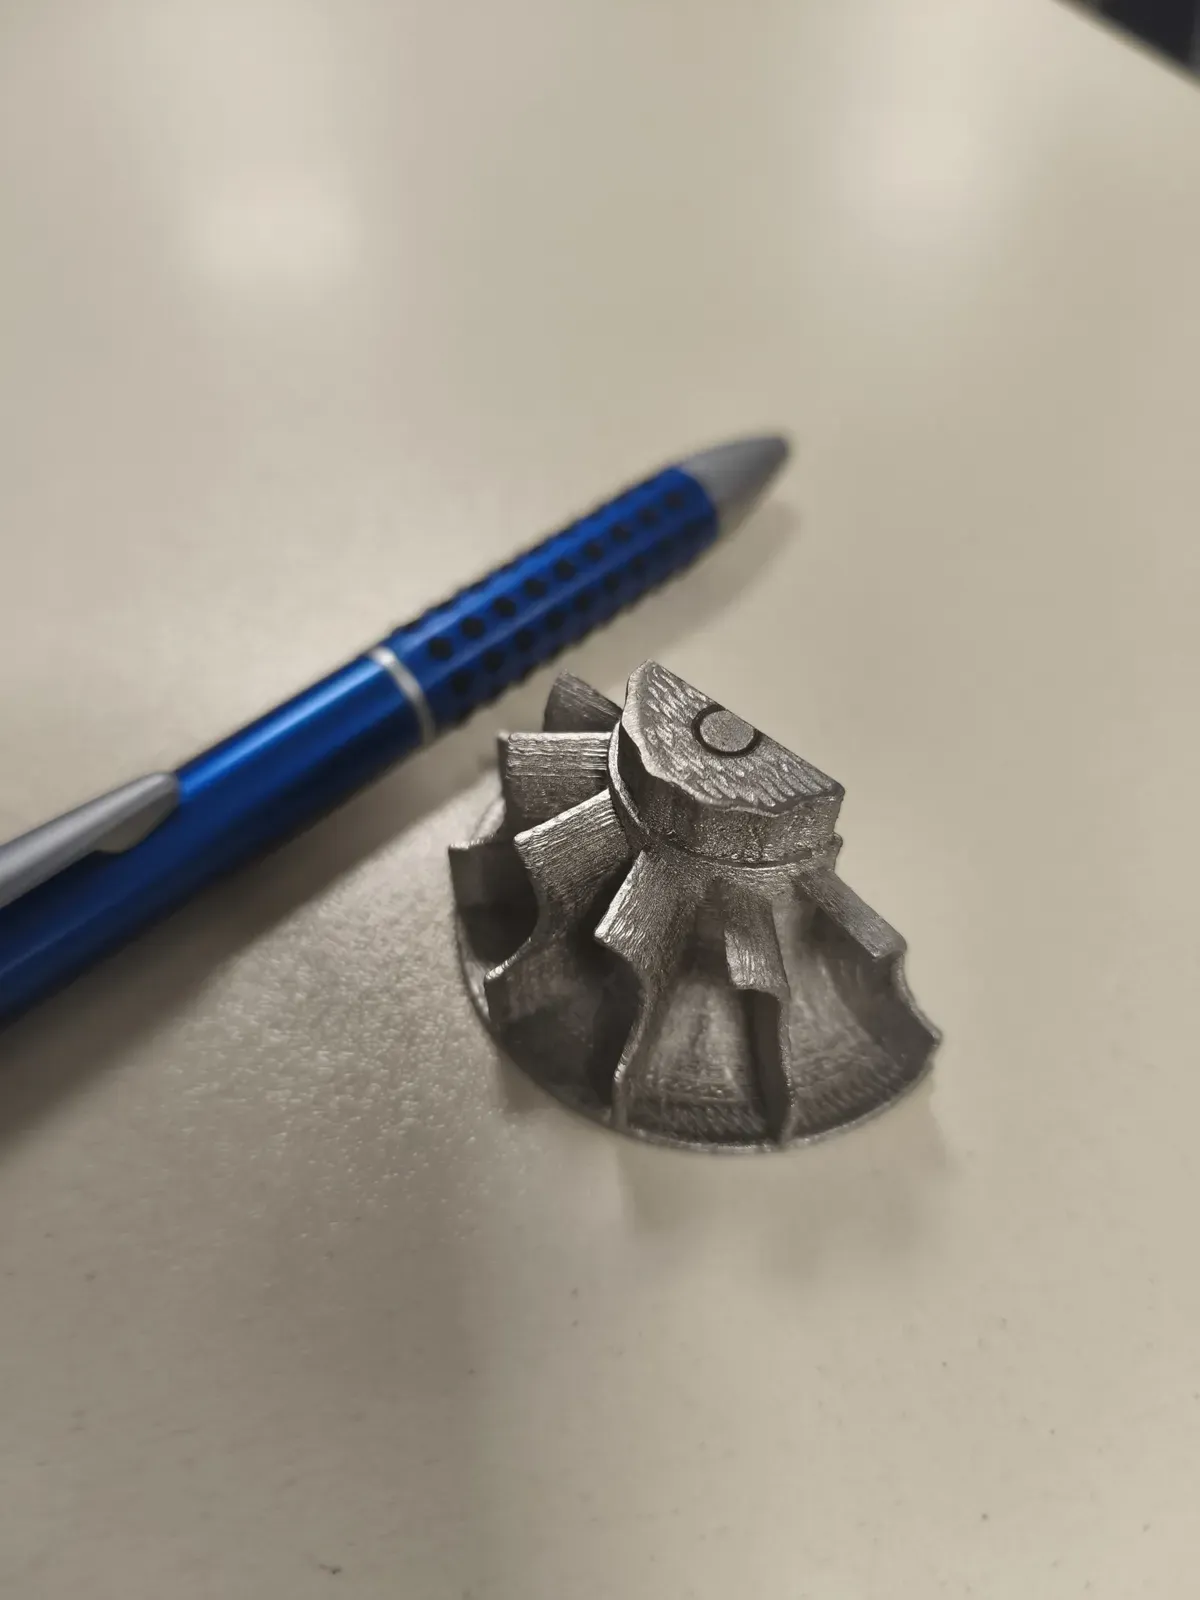
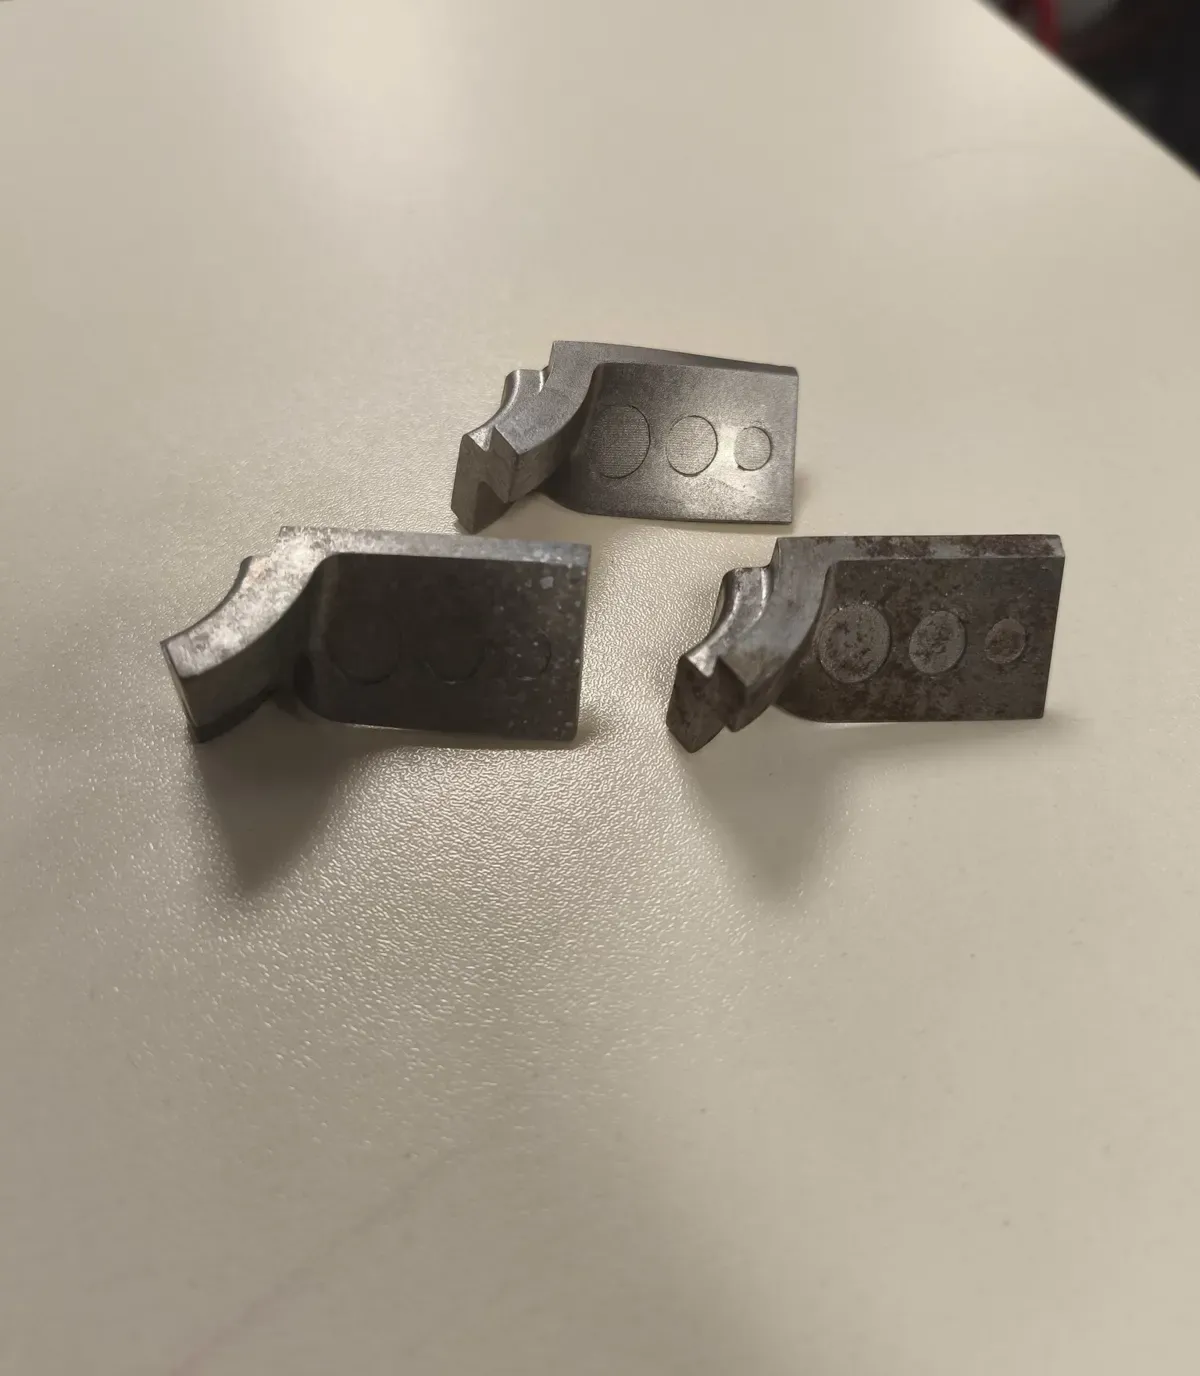
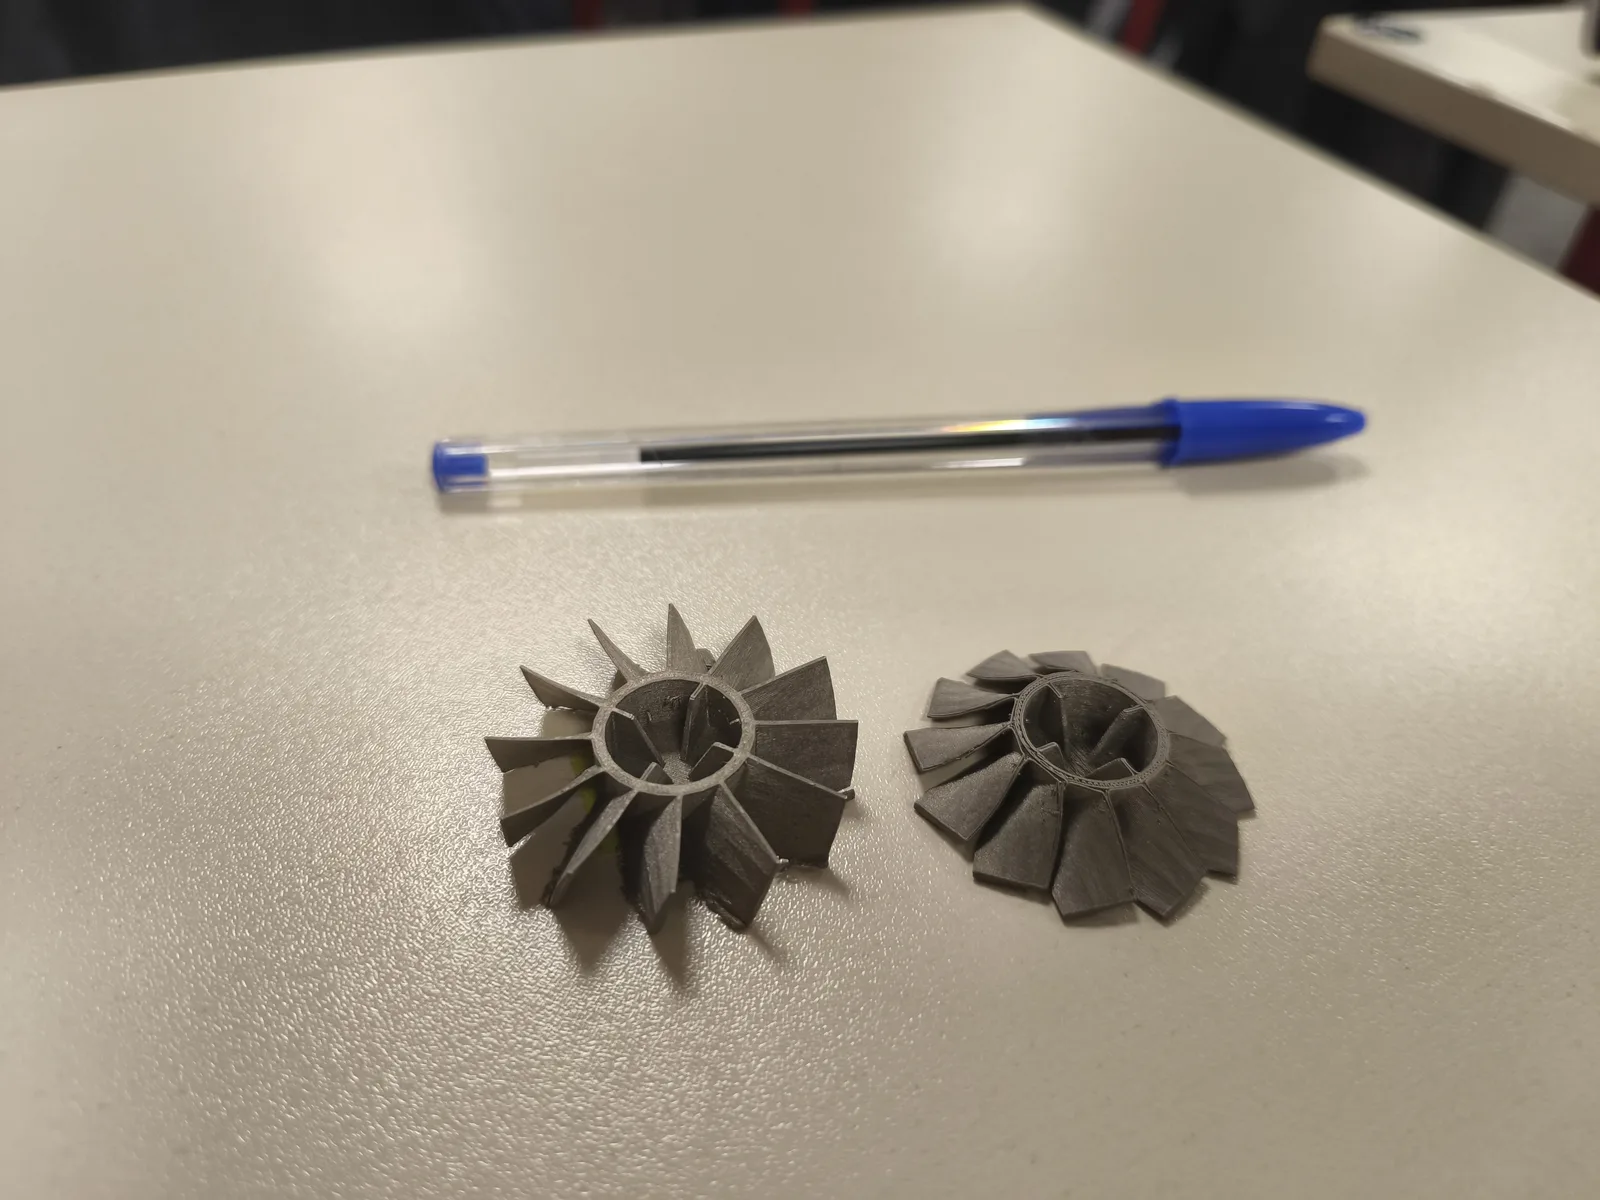
Refermer la porosité : la compression isostatique à chaud (CIC). La pièce est portée à température élevée dans un four sous argon, à 100 à 200 MPa (1 000 à 2 000 bar) : la porosité interne se referme (metal-am.com). La CIC ne referme que les pores internes : s’il reste des pores débouchants en surface, le gaz y pénètre et elle est inefficace sans capsule. Le résultat sur une pièce donnée se fait chiffrer auprès d’un prestataire de CIC.
Pièce métal · conseil
Un projet de pièce métal ?
Faisons le point sur la technologie adaptée à votre pièce, votre série et votre budget.
6
Face à la fusion laser (LPBF) et à la projection de liant (BJT) ?
La norme ISO/ASTM 52900 distingue 7 catégories : extrusion de matière (MEX), photopolymérisation en cuve (VPP), fusion sur lit de poudre (PBF), projection de liant (BJT), projection de matière (MJT), dépôt sous énergie concentrée (DED) et stratification de feuilles (SHL). Pour le métal, trois comptent ici : le MEX/M, la fusion laser sur lit de poudre (LPBF, laser powder bed fusion, catégorie PBF) et la projection de liant (BJT, binder jetting).
| MEX/M (metal FFF) | LPBF (fusion laser sur lit de poudre) | BJT (projection de liant) | |
|---|---|---|---|
| Matière | Filament ou jonc chargé | Poudre libre | Poudre libre + liant |
| Sécurité poudre | Faible (pas de poudre libre à l’impression) | Contraintes fortes | Contraintes fortes |
| Densité finale | ≈ 96 % (CIC possible) | > 99 % (inox 316L, paramètres adaptés) | Selon la poudre et le frittage (non chiffrée ici) |
| Supports | Interface céramique | Même métal, à usiner | Aucun pendant l’impression |
| Machine seule (ordre de grandeur, 2018) | ≈ 60 à 100 k€ | ≈ 500 k€ | ≈ 500 k€ hors fours |
| Cadence | Faible | Moyenne | Élevée (industrielle) |
| Étapes ensuite | Déliantage + frittage | Retrait de plaque, supports, traitement | Déliantage + frittage |
Le binder jetting (HP Metal Jet, ExOne) projette un liant sur un lit de poudre ; les pièces sont ensuite déliantées et frittées. Les deux familles reposent sur la même idée : « poudre + liant, puis four ». Le MEX/M convient aux ateliers, prototypes et petites séries ; le BJT aux séries industrielles.
7
Quelles machines, pour quels prix ?
Le marché bouge vite (rachats et faillite en 2025 et 2026) et les prix varient fortement selon le pays, la configuration et la date. Les chiffres ci-dessous sont des ordres de grandeur, à vérifier par devis auprès d’un revendeur. Comment implanter ces machines chez vous ? Lavage, four, ventilation, électricité : voir notre méthode d’implantation d’un FabLab et l’étude d’implantation selon votre local.
- Markforged FX10 + Metal Kit (vente de Markforged par Nano Dimension à Stratasys annoncée le 27 mai 2026, clôture attendue au second semestre 2026) : tête échangeable composite/métal, filament céramique d’interface, lavage et four de frittage à part. Chaîne métal complète (imprimante, Metal Kit, lavage, four) : prix sur devis auprès d’un revendeur.
- Desktop Metal (BMD) : l’entreprise a été placée sous protection de faillite (Chapter 11) en juillet 2025 ; la reprise de ses filiales ExOne et EnvisionTec par des sociétés liées à Anzu Partners a été autorisée, et sa propriété intellectuelle de binder jetting a été acquise par Arc Impact (septembre 2025). Vérifiez la disponibilité et le support avant tout achat.
- Nanoe (France), gamme Zetamix : filaments métal et céramique pour une imprimante FFF standard, et four Zetasinter 4L à 25 000 € (1 350 °C ; annonce de janvier 2025). C’est l’entrée de gamme : le budget démarre à environ 25 000 € pour le four, plus l’imprimante, les filaments et le déliantage.
- Filaments : de l’ordre de 200 €/kg pour un filament inox 316L de type Ultrafuse 316LX d’après metal-am.com (prix à vérifier chez le revendeur).
- Binder jetting (BJT) : HP Metal Jet S100 (430 × 309 × 200 mm, 316L et 17-4PH) ; ExOne (reprise autorisée par des sociétés liées à Anzu Partners en 2025).
8
Quand choisir cette technologie ?
Choisissez le metal FFF (MEX/M) pour : prototypes fonctionnels, outillages, gabarits, pièces de maintenance en petite série, apprentissage de la chaîne poudre-liant-four sans les contraintes de la poudre libre. Préférez la fusion laser (LPBF) pour la densité maximale, les géométries fines et les pièces critiques ; la projection de liant (BJT) pour les séries.
Dans tous les cas, concevez pour la fabrication additive (alléger les masses, éviter les parois épaisses, prévoir les supports). C’est le sujet de notre formation Fabrication additive — avant d’investir, et le parcours Impression 3D, de l’idée à l’objet couvre la chaîne complète, de la conception à la pièce.
Auteur : Julien Diperi, responsable de formation chez 3D-IT-YOURSELF, plus de 15 ans d’expérience en atelier de prototypage et de micromécanique. Julien s’est formé à l’impression 3D métal par extrusion en octobre 2026.
Fabrication additive · métal · conseil
Votre pièce en métal, bien choisie avant d’investir
Technologie, fournisseur, conception de la pièce : faisons le point ensemble, avant le premier achat.
- ⚙ Le bon procédé pour votre pièce
- 📐 Une conception adaptée au frittage
- 💶 Un budget complet : machine, four, déliantage
Pour aller plus loin
Comment implanter ces machines chez vous ?
Ventilation, électricité, passages, place pour le four et le lavage : tout se vérifie avant l’achat. Créer un FabLab : implanté et chiffré → L’étude d’implantation selon votre local →
Se former avant d’investir
Concevoir pour la fabrication additive, choisir le bon procédé, éviter les erreurs coûteuses. Formation Fabrication additive → Parcours Impression 3D, de l’idée à l’objet →
Fabriquer ou sous-traiter ?
Comparez le coût de revient d’une pièce avec un devis de sous-traitance. Calculateur de coût d’une pièce → Acheter ou sous-traiter : la méthode →
Questions fréquentes
Peut-on imprimer du métal avec une imprimante FDM ordinaire ?
Il faut un filament chargé de poudre métallique (buse durcie recommandée), puis un déliantage et un four de frittage : l’imprimante seule ne suffit pas.
Pourquoi la pièce rétrécit-elle ?
Parce que le liant disparaît et que les grains se soudent : 16 à 20 % de retrait. Le logiciel agrandit la pièce en conséquence.
Quelle est la densité d’une pièce MEX/M (metal FFF) ?
Environ 96 % (3 à 4 % de pores), contre plus de 99 % en fusion laser avec des paramètres adaptés. La compression isostatique à chaud peut réduire la porosité interne.
Faut-il un four spécial ?
Oui : un four de frittage sous atmosphère contrôlée (argon ou hydrogène selon le filament). Des modèles à partir d’environ 25 000 € (annonce de janvier 2025) existent pour les petits volumes (Zetasinter 4L).
MEX/M ou fusion laser (LPBF) ?
Le MEX/M pour l’investissement et la sécurité de la poudre ; le LPBF pour la densité et la précision.
À lire aussi

Sources
- Norme ISO/ASTM 52900:2021, 7 catégories : iteh.ai ; Wohlers Associates
- MEX/M (revue MDPI) : mdpi.com
- Densité du 316L en LPBF (supérieure à 99 %, LLNL) : osti.gov
- Comparaison binder jetting / FDM / LPBF / MIM (Ampower, 2018) et CIC : metal-am.com
- Densité du 17-4PH sur Markforged (étude de Liverpool John Moores) : researchonline.ljmu.ac.uk
- Prix Markforged relevés en septembre 2026 : nozzleandspool.com
- Vente de Markforged à Stratasys (annonce du 27/05/2026) : 3dprintingindustry.com
- Four Zetasinter 4L, 25 000 € (Nanoe, janvier 2025) : metal-am.com
- Desktop Metal, reprise des actifs (TCT, 16/09/2025) : tctmagazine.com
Image de couverture : deux imprimantes 3D à extrusion (MEX). Photo U.S. Marine Corps / Lance Cpl. Marcus Henson, 16 juillet 2026, domaine public, via Wikimedia Commons.
Prix : ordres de grandeur hors taxes, très variables selon le constructeur, la configuration et la date ; les prix machine et heure machine datent de 2018 (metal-am.com) ; à confirmer par devis. Les informations sur les constructeurs reflètent l’état du marché en octobre 2026.
